CNC铣削结构件
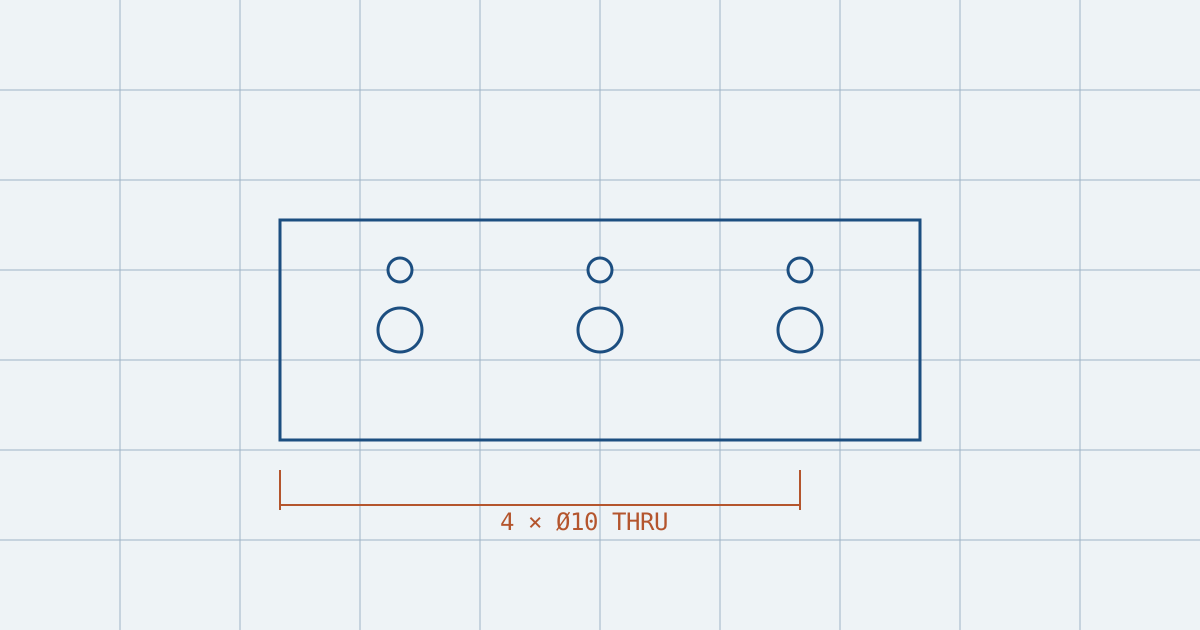
设备机架、安装板、外壳与支撑座类零件的主力工艺。三轴铣削配合面铣、钻孔、攻丝与镗孔工序,图纸标注清晰即可快速排产,适合中小批量的设备配套件。
- 常见行程范围内板类与箱体类零件均可承接
- 适用设备配套、自动化机架等场景
- 按工序组合报价,常规件交期以排产确认为准
设备机架、安装板、外壳与支撑座类零件的主力工艺。三轴铣削配合面铣、钻孔、攻丝与镗孔工序,图纸标注清晰即可快速排产,适合中小批量的设备配套件。
台阶轴、衬套、螺母与管接头的车削加工。同轴度要求高的部位采用一次装夹完成车铣复合,表面粗糙度通过精车参数与走刀路线控制,批量大时安排专用刀具缩短节拍。
叶轮、螺旋类曲面、带斜孔的壳体等特征,用四轴与五轴联动一次装夹成型。上机前先做刀路仿真排除干涉,首件用三坐标比对曲面轮廓,减少反复试切带来的周期浪费。
铝合金薄壁壳体与腔体件最大的难点是变形。我们采用对称分层去量、粗加工后安排时效、精加工小切深快进给的路线,并把压紧点避开薄弱区,把平面度与腔体尺寸稳定下来。
304与316不锈钢件的车铣钻复合加工。不锈钢粘刀倾向明显,工序上控制切削速度与冷却方式,避免积屑瘤影响表面;密封面与配合面单独安排精整,满足装配要求。
激光下料、折弯、焊接组合到焊后整形的完整链条。焊缝位置按图纸或工艺建议确定,焊接变形通过反变形与分段焊控制;需要机加工的安装面留量,焊后统一加工到位。
为客户新产品试制与产线设计专用夹具与检验治具。从定位基准选择、压紧受力分析到装配调试全程负责,出厂附定位精度说明与使用要点,减少产线切换时的摸索时间。
注塑模与压铸模型芯型腔的铣削加工。分型面、碰穿位与滑块槽是精度敏感区,工序上单独留精修余量;成型面刀路沿曲面走刀,减少接刀痕,降低后期省模工作量。
新产品开发阶段的单件与多件试制。加工过程中我们会把发现的过孔干涉、壁厚偏薄、公差链矛盾等可制造性问题整理成清单反馈给您,帮您在下一次改版前把问题解决掉。
我们按图纸逐项回复可行性与建议工艺路线,欢迎通过邮箱 hello@cppsa.cn 沟通。
联系我们